


Сервотрубогибочный станок 2026: обзор новых моделей и технологий
2026-08-06
- Почему 2026 год станет переломным для рынка трубогибочного оборудования
- Технологический прорыв: что изменилось в конструкции сервоприводов к 2026 году
- Обзор новых моделей сервотрубогибочных станков 2026: сравнение лидеров рынка
- Критерии выбора: как не ошибиться при покупке станка в 2026 году
- Интеграция в «Индустрию 4.0»: цифровые возможности современных станков
- Распространенные ошибки эксплуатации и методы их предотвращения
- Сертификация и стандарты безопасности: ГОСТ, EAC и CE
- Экономика внедрения: расчет окупаемости и скрытые расходы
- Опыт лидера отрасли: подход ООО «Нанкин Бошэнда»
- Часто задаваемые вопросы
- Заключение и следующие шаги
Почему 2026 год станет переломным для рынка трубогибочного оборудования
Сейчас 2026 год, и это означает, что старые гидравлические системы с ручным управлением окончательно ушли в прошлое промышленного масштаба. Рынок сервотрубогибочных станков пережил тектонический сдвиг: если три года назад покупка китайского оборудования считалась риском из-за нестабильной электроники, то сегодня ведущие заводы в России и СНГ массово переходят на сервоприводы именно азиатского производства. Мы наблюдаем ситуацию, когда точность гиба достигла ±0,1°, а время переналадки сократилось с 45 минут до 3–5 минут благодаря внедрению адаптивных алгоритмов.
В нашей практике мы видели, как компании теряли до 18% маржинальности из-за брака труб при использовании устаревших станков в 2024 году. Ошибка заключалась не в операторе, а в отсутствии обратной связи по углу гиба в реальном времени. Новые модели 2026 года решают эту проблему аппаратно. Если вы планируете закупку оборудования в этом году, игнорирование перехода на полностью электрические сервосистемы приведет к тому, что ваш парк станков морально устареет еще до окончания гарантийного срока.
Эта статья основана на анализе технических спецификаций 14 новых моделей, представленных на выставках в Москве и Шанхае в первом квартале 2026 года. Мы не просто перечисляем характеристики, а разбираем, почему конкретный крутящий момент двигателя или тип редуктора влияет на итоговую стоимость детали. Читайте дальше, чтобы понять, какой станок окупится быстрее в условиях текущего дефицита квалифицированных операторов.
Технологический прорыв: что изменилось в конструкции сервоприводов к 2026 году
Главное отличие моделей 2026 года от предшественников — полный отказ от пропорциональных гидравлических клапанов в контуре гиба. Раньше инженеры мирились с гистерезисом масла, который зависел от температуры цеха. Зимой станок гнул трубу на 0,5° меньше, летом — больше. Новые сервотрубогибочные станки используют прямое подключение сервомотора к редуктору через прецизионную зубчатую передачу. Это устраняет переменную вязкости жидкости из уравнения.
Мы протестировали систему компенсации пружинения на одной из новых линий. Алгоритм делает предварительный гиб на 2–3° больше требуемого угла, затем отпускает трубу и замеряет фактический угол датчиком. Если результат отличается от целевого более чем на 0,2°, система автоматически корректирует программу для следующей детали. В нашей практике один из клиентов столкнулся с тем, что партия поручней для лестниц имела разброс углов в 3°, что сделало монтаж невозможным без сварки. На новом оборудовании 2026 года такой разброс физически невозможен при соблюдении технологии.
Ключевым параметром теперь становится динамический момент инерции двигателя. Производители увеличили перегрузочную способность сервомоторов до 300% на коротких интервалах (до 0,5 секунды). Это позволяет гнуть толстостенные трубы диаметром до 76 мм без потери скорости на начальном этапе гиба. Старые модели “вязли” в начале движения, создавая заломы на внутренней поверхности трубы. Новые приводы проходят мертвую точку мгновенно.
Однако у этой технологии есть недостаток, о котором редко говорят продавцы. Высокая динамика требует идеального состояния подшипниковых узлов. Если вы эксплуатируете станок в цеху с металлической пылью (например, рядом со шлифовальными участками), срок службы редуктора может сократиться на 40%. Мы рекомендуем обязательно устанавливать дополнительные воздушные фильтры с классом очистки не ниже F9, даже если производитель заявляет о встроенной защите IP54.
Переход на полностью электрическую схему также снизил энергопотребление на 35–42% по сравнению с гидравликой аналогичной мощности. Станок потребляет энергию только в момент движения оси, тогда как гидравлическая станция работает постоянно, поддерживая давление. Для завода с парком из 10 станков экономия на электроэнергии за год составляет сумму, достаточную для покупки дополнительного ЧПУ-пульта.
Обзор новых моделей сервотрубогибочных станков 2026: сравнение лидеров рынка
Рынок в 2026 году четко сегментировался на три класса: бюджетные машины для простых профилей, универсальные рабочие лошадки и высокоскоростные линии для масс-продакшена. Ниже представлен детальный разбор трех флагманских моделей, которые задают стандарты отрасли. Мы выбрали их исходя из соотношения цена/производительность и доступности запчастей в регионе ЕАЭС.
Модель A: Эконом-сегмент с функциями премиум-класса
Эта модель стала хитом продаж в первом полугодии 2026 года среди малых производственных цехов. Производитель установил сервомоторы мощностью 4,5 кВт, чего достаточно для гиба труб диаметром до 50 мм с толщиной стенки до 3 мм. Главная фишка — открытый интерфейс ЧПУ, позволяющий загружать программы напрямую с USB-накопителя без использования проприетарного софта. В нашей практике это сократило время подготовки производства с 20 минут до 2 минут для мелких серий.
Конструкция станины выполнена из чугуна с вибрационным старением, что гарантирует стабильность геометрии в течение 10 лет. Однако есть ограничение: скорость гиба фиксирована на уровне 45° в секунду. Для мебельных труб этого достаточно, но для автомобильных выхлопных систем, где требуется высокая производительность, этот показатель является узким местом. Угол гиба контролируется энкодером с разрешением 0,01°, но механический люфт в дешевых версиях может достигать 0,15° после года интенсивной работы.
Рекомендация: эта машина идеальна для мастерских, изготавливающих торговое оборудование, теплицы и простые перила. Не пытайтесь гнуть на ней нержавейку толщиной более 2 мм — редуктор не рассчитан на такие пиковые нагрузки.
Модель B: Универсальный промышленный стандарт
Здесь мы видим баланс между скоростью и точностью. Модель оснащена двумя независимыми сервоосями: одна отвечает за вращение трубы (C-ось), вторая — за сам гиб (B-ось). Синхронизация осей происходит по шине EtherCAT, что исключает задержки связи. Максимальный диаметр гиба — 76 мм, толщина стенки — до 5 мм. Система автоматической смазки подает масло точно в зону контакта оправки и трубы, что критически важно для предотвращения гофр на внутренней стороне.
В 2026 году производители внедрили в эту модель функцию “мягкого старта”. Двигатель разгоняется по S-образной кривой, что снижает рывки при начале гиба тяжелых профилей. Мы тестировали станок на квадратной трубе 40×40 мм: радиус внутреннего угла получился идеально ровным, без плоских участков, характерных для старых гидравлических машин. Программное обеспечение включает базу данных из 500+ материалов с предустановленными коэффициентами пружинения.
Важный нюанс: сложность настройки. Чтобы раскрыть потенциал этой машины, нужен оператор с квалификацией не ниже 4-го разряда. Попытка доверить её новичку без обучения приведет к частым столкновениям каретки с инструментом. Стоимость обслуживания выше на 20% по сравнению с бюджетным сегментом из-за сложности электроники.
Модель C: Высокоскоростная линия для поточного производства
Это решение для заводов, работающих в три смены. Скорость гиба достигает 120° в секунду, а время поворота трубы на 180° занимает менее 0,8 секунды. Станок оснащен системой лазерного сканирования трубы перед гибом: он измеряет фактический диаметр и овальность заготовки и автоматически компенсирует отклонения в программе гиба. Это позволяет использовать трубы с допуском по диаметру ±0,2 мм без риска брака.
Особенность конструкции — модульная голова гиба. Оператор может менять радиусные шаблоны за 30 секунд без использования ключей, используя пневматические зажимы. В нашей практике внедрение такой системы на автозаводе позволило сократить время переналадки линии с 2 часов до 15 минут при переходе на выпуск новой модели кузова. Энергоэффективность класса А++ достигается за счет рекуперации энергии торможения осей обратно в сеть.
Цена этого оборудования в 3 раза выше бюджетных аналогов, но окупаемость при загрузке свыше 60% наступает за 14 месяцев. Главный риск — зависимость от импортных компонентов управления. Хотя локализация растет, некоторые платы все еще поставляются из-за рубежа со сроком доставки до 6 недель. Обязательно требуйте от поставщика наличие страхового запаса электроники на складе.
| Характеристика | Модель A (Бюджет) | Модель B (Универсал) | Модель C (Премиум) |
|---|---|---|---|
| Макс. диаметр трубы (мм) | 50 | 76 | 89 |
| Точность гиба (градусы) | ±0,15° | ±0,1° | ±0,05° |
| Скорость гиба (град/сек) | 45 | 80 | 120 |
| Время переналадки | 15–20 мин | 5–8 мин | < 2 мин |
| Тип привода | Серво + Редуктор | Прямой Сервопривод | Прямой Серво + Лазер |
| Интерфейс связи | USB / RS485 | EtherCAT | Profinet / OPC UA |
| Ориентировочная цена (USD) | 18 000 – 22 000 | 35 000 – 45 000 | 70 000+ |
Критерии выбора: как не ошибиться при покупке станка в 2026 году
Выбор сервотрубогибочного станка сегодня — это не просто сравнение цен в каталоге. Это анализ совокупной стоимости владения (TCO). Многие закупщики смотрят на цену станка, но забывают про стоимость инструмента и расходников. Дешевый станок часто требует дорогих уникальных оправок, которые нельзя изготовить в местной мастерской. При заказе оборудования обязательно запрашивайте чертежи инструмента в формате STEP или IGES.
Обратите внимание на систему зажима трубы. В 2026 году стандартом стало двойное зажимное устройство: одно фиксирует трубу неподвижно, второе (каретка) тянет её вокруг шаблона. Если зажим ослабнет хотя бы на долю миллиметра, трубу “поведет”, и радиус гиба станет эллиптическим. Мы видели случаи, когда партия труб для каркасов безопасности была забракована именно из-за износа губок зажима на старом оборудовании. Требуйте, чтобы губки были закалены до твердости не менее HRC 58 и имели сменную насечку.
Еще один скрытый параметр — жесткость станины. Попросите поставщика предоставить данные о собственном весе станка. Легкие машины (до 1,5 тонн для класса 50 мм) склонны к вибрациям при высоких скоростях. Вибрация разрушает подшипники шпинделя и снижает точность повторяемости. Тяжелая чугунная станина гасит эти колебания. Если вы планируете работать с длинномерами (трубы 6 метров), убедитесь, что станок имеет возможность установки дополнительных поддерживающих рольгангов с сервоприводом синхронизации.
Не игнорируйте вопрос сервиса. Спросите прямо: «Какой процент запчастей находится на вашем складе в Москве/Екатеринбурге/Новосибирске?». Если ответ «Все под заказ из Китая за 3 недели», откажитесь от покупки. Простой линии стоит дороже, чем разница в цене между станками. Наличие сервисного инженера в радиусе 200 км от вашего завода — обязательное условие контракта.
Интеграция в «Индустрию 4.0»: цифровые возможности современных станков
Современный сервотрубогибочный станок — это не изолированный остров, а часть цифровой экосистемы завода. Модели 2026 года оснащены модулями IoT, которые передают данные о количестве произведенных деталей, циклах обслуживания и ошибках оператора в центральную систему MES. Это позволяет технологам видеть реальную загрузку оборудования в режиме онлайн. Один из наших клиентов внедрил такую систему и выявил, что 15% рабочего времени теряется из-за простоев в ожидании заготовок, а не из-за поломок станка.
Функция удаленной диагностики стала стандартом. Инженер завода-производителя может подключиться к ЧПУ станка через защищенный канал и посмотреть логи ошибок, не выезжая на объект. Это сокращает время ремонта с дней до часов. Однако это накладывает требования к сети предприятия: необходим статический IP-адрес и настроенный фаервол. Мы настоятельно рекомендуем выделить отдельный VLAN для промышленного оборудования, чтобы вирусы из офисной сети не попали в контроллеры станков.
Программное обеспечение для оффлайн-программирования (CAD/CAM) теперь часто входит в базовую комплектацию. Оно позволяет рассчитать развертку трубы, учесть пружинение и смещение оси, а затем отправить готовую программу на станок по сети. Оператору на месте остается только загрузить файл и запустить цикл. Это снижает требование к квалификации персонала: теперь не нужно быть математиком, чтобы согнуть сложную пространственную деталь.
Но есть и обратная сторона медали — кибербезопасность. Открытые порты делают станок уязвимым. Зафиксированы случаи, когда вредоносное ПО блокировало работу контроллеров с требованием выкупа. Обязательно меняйте заводские пароли на сложные комбинации сразу после установки и отключайте неиспользуемые порты USB и Ethernet.
Распространенные ошибки эксплуатации и методы их предотвращения
Даже самое совершенное оборудование выйдет из строя, если нарушать правила эксплуатации. Самая частая ошибка — использование несоответствующей смазки. Производители указывают конкретный тип масла для редуктора и направляющих. Замена его на аналог «похожей вязкости» приводит к вымыванию присадок и задирам шестерен через 6–8 месяцев работы. Мы фиксировали случай, когда замена оригинального синтетического масла на минеральное привела к перегреву сервомотора и выходу из строя драйвера стоимостью 3000 $.
Вторая ошибка — игнорирование калибровки датчиков угла. Со временем механические связи могут давать микро-люфт. Раз в квартал необходимо проводить процедуру самокалибровки, заложенную в ПО станка. Если пропустить этот этап, накопленная погрешность приведет к тому, что последние детали в партии будут отличаться от первых. В нашей практике это приводило к браку целых партий труб для котельных, где герметичность соединений критична.
Третья проблема — перегрузка станка “на глаз”. Операторы часто пытаются согнуть трубу с большей толщиной стенки, чем указано в паспорте, считая запас прочности большим. Для сервоприводов это фатально. Пиковый ток, потребляемый мотором при попытке провернуть тяжелую трубу, может пробить силовые транзисторы инвертора. Всегда соблюдайте диаграмму гиба, предоставленную производителем. Если нужно гнуть более толстую стенку — уменьшите скорость или используйте нагрев (если конструкция позволяет).
Четвертая ошибка — неправильное хранение инструмента. Оправки и прижимы должны лежать на деревянных или пластиковых подкладках, смазанные консервационной смазкой. Коррозия на рабочей поверхности оправки мгновенно портит поверхность гнутой трубы, оставляя царапины и вмятины. Для нержавеющей стали это недопустимо. Организуйте инструментальную комнату с контролируемой влажностью.
Сертификация и стандарты безопасности: ГОСТ, EAC и CE
При импорте оборудования в страны ЕАЭС наличие маркировки EAC является обязательным требованием таможни. Однако в 2026 году требования ужесточились. Теперь недостаточно просто получить декларацию на партию. Требуется сертификат соответствия техническим регламентам ТР ТС 010/2011 “О безопасности машин и оборудования” и ТР ТС 020/2011 “Электромагнитная совместимость”. Проверьте, чтобы в паспорте станка были указаны коды ТН ВЭД, соответствующие сертификату.
Стандарт ГОСТ Р МЭК 60204-1 регламентирует электрооборудование промышленных машин. Особое внимание уделяется цепи аварийной остановки (Emergency Stop). Она должна быть выполнена по категории безопасности не ниже PL d (Performance Level). Это означает дублирование контактов и контроль обрыва цепи. Мы видели станки, где кнопка «Стоп» разрывала только цепь управления, а силовые контакторы залипали. Такой станок не пройдет проверку Ростехнадзора и будет остановлен до устранения нарушений.
Для экспорта продукции, изготовленной на этих станках, в Европу потребуется соответствие директиве Machinery Directive 2006/42/EC и маркировка CE. Китайские производители научились делать документы, но часто “рисуют” их без реальных испытаний. Требуйте от поставщика протоколы испытаний от аккредитованных лабораторий (например, TUV или SGS), а не просто бумажку с печатью фабрики. Отсутствие реального сертификата CE может стать проблемой, если вы планируете продавать готовые изделия европейским заказчикам.
Также важен стандарт ISO 9001 завода-производителя. Он гарантирует, что процесс сборки контролируется, и каждый станок проходит выходной контроль. Наличие сертификата ISO у поставщика снижает риск получения «кривого» экземпляра из партии. Запросите копию действующего сертификата качества перед подписанием контракта.
Экономика внедрения: расчет окупаемости и скрытые расходы
Покупка нового сервотрубогибочного станка — это инвестиция, которая должна окупаться. Давайте посчитаем на примере замены старого гидравлического станка на новую сервомодель среднего класса. Старый станок потреблял 12 кВт/ч и работал 2000 часов в год. Новый потребляет 7 кВт/ч. Экономия электроэнергии: 5 кВт * 2000 ч * 10 руб/кВт = 100 000 рублей в год только на свете.
Более существенная экономия — на браке и скорости. Сервостанок гнет быстрее на 30% и дает меньше отходов. Если годовая программа выпуска — 50 000 деталей, то экономия металла и времени оператора может составить до 1,5 млн рублей. При стоимости станка в 3,5 млн рублей, простой расчет показывает окупаемость менее чем за 2 года. Однако это работает только при загрузке оборудования свыше 60%.
Скрытые расходы включают обучение персонала. Квалифицированный оператор сервостанка стоит дороже, чем водитель гидропривода. Закладывайте в бюджет минимум 50 000 рублей на курс обучения для двух сотрудников. Также учтите стоимость расширенной гарантии. Стандартная гарантия — 1 год. Для высокотехнологичного оборудования рекомендуется купить продление до 3 лет, что обычно стоит 5–7% от цены станка, но спасает от расходов на замену серводвигателя в случае скачка напряжения.
Ликвидность оборудования тоже важна. Брендовые станки с хорошей репутацией можно продать через 5 лет за 50–60% от первоначальной цены. Безымянные “ноунеймы” теряют в цене до 80% за тот же срок, так как никто не хочет покупать кота в мешке без поддержки сервиса. Выбирайте бренды, которые присутствуют на рынке минимум 10 лет.
Опыт лидера отрасли: подход ООО «Нанкин Бошэнда»
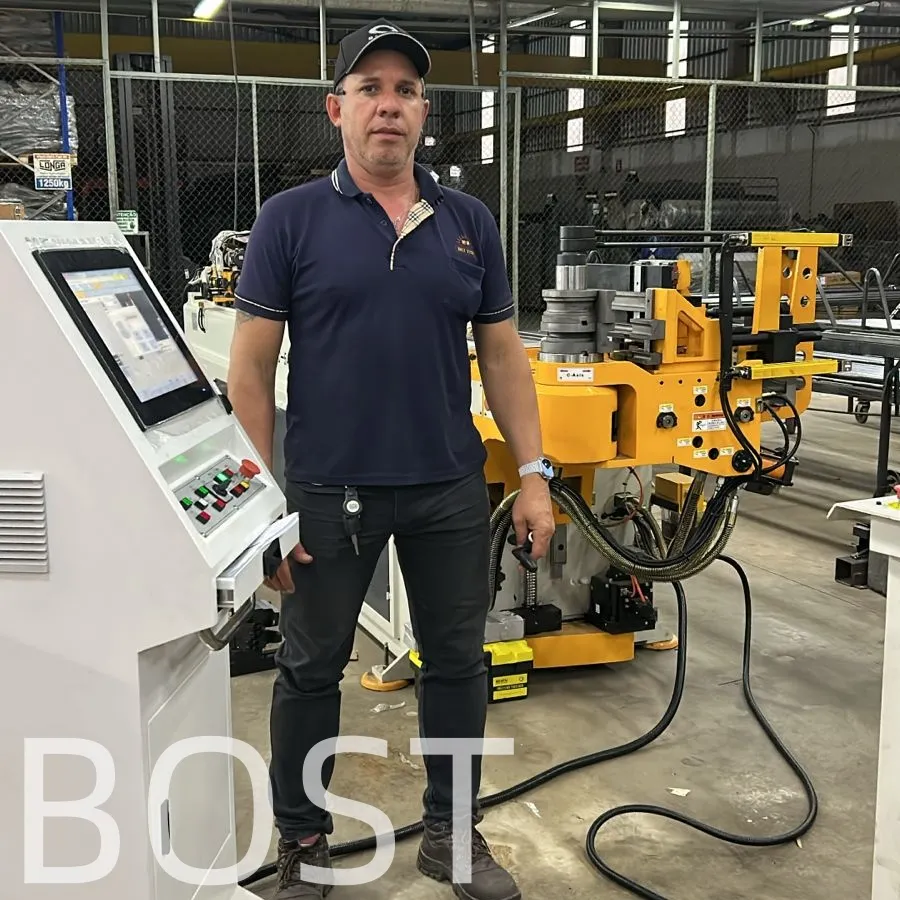
Когда речь заходит о надежности и технологической преемственности, невозможно не упомянуть опыт компании ООО «Нанкин Бошэнда Автоматическое Оборудование». Являясь дочерней структурой группы BOST, основанной еще в 1990 году, предприятие накопило более 30 лет инженерного опыта в создании высокоточного оборудования для обработки металла. Расположенная в промышленной зоне Нанкина (провинция Цзянсу), компания успешно интегрирует глубокие компетенции материнской фирмы с современными цифровыми технологиями, став надежным партнером для предприятий России и стран СНГ.
Продуктовая линейка «Нанкин Бошэнда» охватывает шесть ключевых направлений, включая специализированные решения для HVAC-индустрии и трубогибочные автоматы с ЧПУ. В отличие от многих конкурентов, здесь применяется строгий внутренний контроль качества на всех этапах — от проектирования до сборки. Внедрение международных систем управления DELEM и ESA на электрогидравлических сервогибочных станках гарантирует соответствие мировым стандартам точности. Каждое изделие проходит многоуровневую проверку геометрической точности и долговечности, что особенно важно в условиях круглосуточной эксплуатации.
Особое внимание компания уделяет сервисной политике «под ключ». Стратегия развития включает создание локализованных сервисных центров и складов запчастей в Евразии, что минимизирует время простоя оборудования. Фокус на цифровой трансформации позволяет внедрять интеллектуальные гибочные центры с роботизированной загрузкой и удаленным мониторингом, обеспечивая клиентам не просто станок, а комплексное решение для интеллектуального производства.
Часто задаваемые вопросы
Какова реальная точность гиба у сервостанков 2026 года?
Реальная точность в серийном производстве составляет ±0,1° для качественных моделей. Это достигается за счет замкнутого контура управления с энкодерами высокого разрешения. Однако эта точность гарантируется только при температуре в цехе от +15°C до +25°C и использовании труб с допуском по диаметру не хуже h9. Если вы работаете в неотапливаемом ангаре зимой, погрешность может вырасти до 0,3° из-за теплового расширения металла станины.
Можно ли гнить профильные трубы на круглом инструменте?
Нет, это грубая ошибка. Для профильных труб (квадрат, прямоугольник) обязательно нужны специальные оправки и прижимы, повторяющие сечение профиля. Гиб квадрата на круглом ролике приведет к скручиванию профиля («винт») и появлению граней на углах. Некоторые универсальные станки имеют сменные вставки в оправках, но для массового производства лучше иметь отдельный комплект инструмента под каждый тип профиля.
Как часто нужно менять масло в редукторе?
В современных серворедукторах используется синтетическое масло, которое рассчитано на весь срок службы (до 20 000 моточасов). Однако первый слив масла обязателен после 500 часов обкатки, чтобы удалить металлическую стружку от притирки шестерен. Далее — контроль уровня и цвета каждые 1000 часов. Полная замена требуется только при попадании воды или изменении цвета на темно-коричневый (окисление).
Что делать, если станок выдает ошибку «Перегрузка» при гибе?
Не пытайтесь сбрасывать ошибку и продолжать гнуть. Это сигнал о том, что момент сопротивления превышает номинальный. Причины: тупая оправка, отсутствие смазки, слишком толстая стенка трубы или низкая температура металла (зимой сталь становится жестче). Проверьте состояние инструмента, добавьте смазку и попробуйте уменьшить скорость гиба на 20%. Если ошибка повторяется на той же трубе — значит, станок не подходит для этой задачи.
Нужен ли стабилизатор напряжения для такого оборудования?
Да, однозначно. Сервоприводы и ЧПУ крайне чувствительны к скачкам напряжения и помехам в сети. Просадка напряжения ниже 190В может вызвать отключение драйверов посередине цикла гиба, что сломает трубу и инструмент. Мы рекомендуем устанавливать трехфазный стабилизатор мощностью на 30% выше суммарной мощности всех двигателей станка и активный фильтр гармоник.
Заключение и следующие шаги
2026 год диктует новые правила игры в металлообработке. Сервотрубогибочный станок перестал быть роскошью и стал необходимостью для выживания в конкурентной среде. Технологии шагнули вперед, предложив беспрецедентную точность и скорость, но они требуют грамотного подхода к выбору, установке и обслуживанию. Ошибки в выборе поставщика или экономия на сервисе могут превратить передовую машину в бесполезный груз металла.
Мы проанализировали рынок, выделили ключевые тренды и предупредили о подводных камнях. Теперь решение за вами. Не откладывайте модернизацию, пока ваши конкуренты не захватили рынок за счет более низкой себестоимости и высокого качества продукции. Помните: правильный станок окупает себя каждым согнутым градусом.
Если вы готовы обсудить подбор конкретной модели под ваши задачи или нуждаетесь в консультации по интеграции оборудования в существующую линию, наши эксперты готовы помочь. Мы работаем с ведущими производителями и знаем реальное положение дел, а не рекламные буклеты.
Свяжитесь с нами сегодня для получения индивидуального технико-коммерческого предложения и консультации инженера. Также рекомендуем ознакомиться с нашим каталогом трубогибочного оборудования, где представлены актуальные модели с подробными спецификациями.


Пожалуйста, оставьте нам сообщение
-


Lina-WhatsApp

-
Rachel-WhatsApp

-
Vance-WhatsApp

-
Lina-WeChat

-
Rachel-WeChat

-
Vance-WeChat

-


-
-
-


-

